课题很少出在“水切割”这三个字本身,而是出在用料理解、参数匹配、固定方式、路径补偿、后处理和质量管控这些细节上。这篇文章从实战角度,把泡棉水切割的工艺逻辑、习见问题、材料匹配和选型建议一次讲清楚,尽量少说空话,多讲能落地的判断手段。但真正做过泡棉加工的人都知道,泡棉是软质、多孔、低密度材质,切割过程中稍微控制不好,就会出现毛刺拉丝、切面斜边、尺寸偏差、切割后吸水、批次不一致等问题。样品阶段看着没课题,批量到货后装配线却频频停线。泡棉水切割看起来门槛不高:一台水刀、一个程序、一张图纸,似乎就能切出泡棉异形件。
一、泡棉水切割到底适合什么场景,不适宜什么场景
泡棉加工常见的方式有模切、激光切割、振动刀切割和水切割。但泡棉是软质材料,模切时刀片下压会让材料先变形,切口容易塌边、拉丝、斜边,复杂异形件还需要多套刀模分步冲切,开模成本和周期都不低。水切割则是利用超高压水流经过极细喷嘴形成高速射流,对材料进行冷态切割,全程无热输入、无机械应力、免开模,特别适宜精密异形件、小批量多品种、热敏感泡棉、阻燃泡棉还有对切面水准要求高的场景。激光切割速度快、免开模,适合薄片和快速打样,但激光是热制作,高温会让泡棉切口边缘热熔、发黄、碳化,破坏泡孔结构,对阻燃泡棉还可能改变边缘阻燃体系,切割烟尘也需要配套处理。振动刀属于冷切割,没有热损伤,但刀片会对泡棉产生侧向挤压,边缘容易微变形,复杂轮廓的转角处容易出现过度切割或切割不足,精度通常在±0.2—±0.3mm。要理解泡棉水切割的价值,先要把它放回泡棉加工的工艺谱系里看。模切适宜大批量、规范化、形状简单的泡棉件,刀模一开,冲切效率很高,单件成本低;
但水切割不是万能钥匙。超薄泡棉倘若固定方式跟不上,水切割也可能出现位移和变形;某些极低密度的泡棉,水流容易把边缘冲刷出毛边,需要专门调整参数甚至评估是否适合水切割。大批量、形状简单、精度要求不高的泡棉件,模切的单件成本也许更低;所以选工艺不能只看“水切割先不先进”,而要看产品结构、材质特性、批量大小、精度要求和交期。一个负责任的加工方不会什么单子都推水切割,而是根据图纸和需求客观推荐工艺组合:该水切割的水切割,该模切的模切,该模压的模压。对客户来说,选对工艺比一味追求某一种工艺更重要。
二、毛刺、斜边、尺寸偏差:泡棉水切割的五个高频问题点
毛刺的根源平常有三个:水压不足或切割速度过快,原料没有被干净地切开;泡棉水切割最常见的问题点,第一个是边缘毛刺和拉丝。原料固定不稳,切割过程中泡棉位移,路径再准也切不出好边。喷嘴磨损,射流发散,切缝变宽且边缘粗糙;毛刺看起来只是外观瑕疵,但在精密装配中会导致零件装不到位、密封面贴合不严,掉落的碎屑还也许污染电子元件、医疗器械或电池包内部。化解思路不是“多切一刀”,而是根据泡棉密度和厚度匹配水压与切割速度,定期检查喷嘴状态,采用负压吸附平台配合定制治具固定材质,并在切割路径上增添引入引出线,避开起刀收刀处的瑕疵。
第二个高频问题是切面斜边和尺寸偏差。对于切面垂直度要求高的件,还要调整喷嘴高度和切割策略。上面量是10mm,下面量是9.9mm,切面还带一点斜度。这个问题点在厚泡棉、低密度泡棉上尤其明显。处理方式是针对相异密度和厚度的泡棉建立形变补偿模型,在切割程序里预先加入补偿量,同时优化切割速度和路径走向,缩减水流对边缘的冲刷。水切割是自上而下进行的,水流在原料内部会有微小扩散,泡棉在高压水流冲击下还会产生弹性回弹。结果就是程序里设的是10mm,切出来可能是9.85mm;尺寸偏差的另一个来源是打样和大货用了两套参数:打样时精雕细琢,大货时赶交期随手调机。处理办法是把打样阶段确认的切割参数、固定方式和后处理条件录入工艺数据库,大货产出直接调用,不依赖操作员个人经验。
高压水流切割泡棉时,切割面的浅层孔隙会残留微量水分,闭孔泡棉吸水率低,但并非绝对不吸;这道工序看起来不产生直接价值,但它决定了客户拆包那一刻产品是“能用”还是“要返工”。因此水切割后应当配套清洁风干工序,通过控制风干时间和温度,把表面和浅层孔隙里的水分去掉再进入包装;水切割是冷加工,很多人以为冷加工就不需后处理,这是一个很典型的误区。开孔泡棉就更明显。要是切完直接套袋装箱,在密闭环境里闷几天,轻则切面发潮、手感变差,重则局部变形、产生霉变风险,电子、医疗、电池包等场景还也许影响绝缘和洁净度。对水分敏感的场景,还要增加洁净环境下的二次清洁和防潮包装。第三个问题是切割后吸水、发潮、变形。
同样是EPDM泡棉,各异批次的硫化程度和硬度波动,会让同一套参数时好时坏。泡棉不同批次之间也许存在密度、硬度、厚度波动,如果加工方不做来料检测,用同一套参数切所有批次,就会出现“有时切得好、有时切不好”。合理的做法是来料先检测密度、硬度和厚度,再匹配对应的切割参数。同样是IXPE泡棉,密度25kg/m³和60kg/m³,切割阻力、水流扩散、边缘形变完全不同;第四个问题是材料批次差异导致参数失效。要是处理方本身拥有泡棉发泡或原料研发能力,对批次波动的范围有清晰预期,参数调整会更精准;若只做代制作,至少也要建立来料检测和参数匹配流程,不能拿一套参数硬套所有材料。
第五个问题是大货和小样“两套标准”。这是泡棉加工业界里最普遍、也最伤甲方的问题。到了大货阶段,换产线操作员,赶交期、追产量,参数随手改,结果样品验证通过的设计,量产完全对不上。用料批次变化时先检测再匹配,而不是凭感觉调机。打样时由经验丰富的工程师操作,参数精细调、速度放慢切,样品品质很好;要解决这个问题,只能靠“打样即定工艺”:打样阶段确认的材料检测数据、切割参数、固定方式、后处理准则和检测基准,全部结构化保存,大货生产调用相同参数;客户在打样阶段验证通过的效能和尺寸,到量产阶段可稳定复现,这才叫真正的批次一致性。
三、不一泡棉材质的水切割参数逻辑
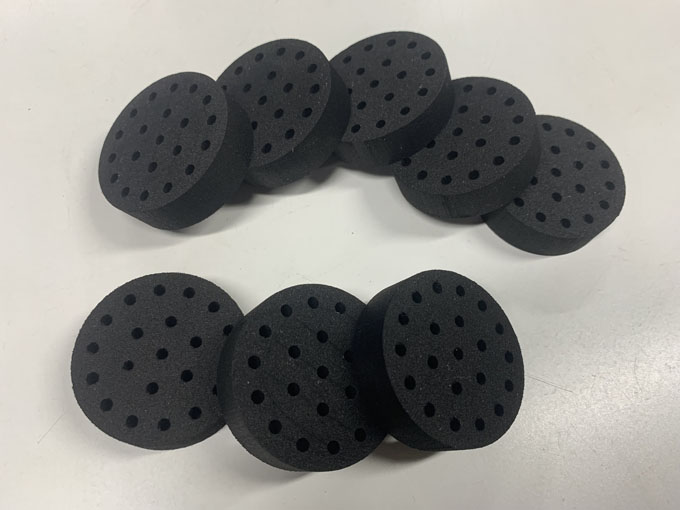
EVA泡棉柔软、弹性好,切割时用料容易回弹,路径补偿要更积极,否则尺寸容易偏小;EPE珍珠棉成本低、质轻、缓冲好,但密度低、泡孔较大,水切割时水压过高容易把边缘冲刷出毛边,水压过低又切不透,平常须要较低水压配合较慢的切割速度,固定方式也要注意避免吸附变形。EVA吸水率相对较高,切割后风干要更充分。泡棉原料种类很多,EPE珍珠棉、EVA、PU、CR、EPDM、IXPE、XPE,密度、硬度、泡孔结构各不相同,水切割参数不能一概而论。PU泡棉密度可调范围大,低密度PU切割时容易塌边,高密度PU则须要更高水压或更慢速度,参数跨度很大,必须按批次检测结果匹配。
XPE成本相对可控,密度范围宽,参数要按密度分档。IXPE和XPE泡棉是闭孔交联泡棉,吸水率低、回弹好,适用电子、电池、医疗等精密场景;EPDM泡棉耐候、耐水突出,密度和硬度跨度也大,户外密封件一般要求切面平整、压缩回弹稳定,水切割参数要兼顾切面品质和尺寸精度。CR泡棉有一定弹性,固定不稳容易位移,负压吸附配合治具是必要的。总之,泡棉水切割的参数匹配不是“一套参数打天下”,而是材料、密度、厚度、形状复杂度四个变量共同决定,来料检测和参数数据库是基础。IXPE采用电子束辐照交联,泡孔更细密,切割时水流对泡孔结构的扰动更小,但超薄件固定难度高,需专门治具和吸附方式;CR泡棉阻燃、耐油、耐候较均衡,但含氯材料对热敏感,水切割的冷制作长处明显;
四、背胶泡棉水切割的特殊注意事项
习见课题包括溢胶、脱胶、翘边和切割后吸水。模切背胶泡棉时刀片挤压胶层也会溢胶。背胶泡棉切割后如果直接包装,残留水分会影响胶层,因此清洁风干同样不能省。背胶泡棉异形件在电子、汽车、医疗、建筑里很习见,但背胶之后的水切割比纯泡棉更复杂,因为要与此同时兼顾泡棉切面品质和胶层完整性。溢胶通常发生在切割环节:水压过高或速度不当,胶层可能被水流冲刷变形,切口边缘出现胶层溢出;水切割背胶泡棉时控制水压和切割速度,避免胶层被冲刷;处理方式是优化提升胶层厚度,太厚容易溢胶,太薄粘接强度不够;脱胶和翘边的根源在复合环节:泡棉表面能低,普通胶粘剂附着力差,复合前需要做电晕或火焰处理,匹配合适胶系,控制复合压力和熟化时间;分切时控制刀口水准,削减边缘应力集中。背胶复合的参数比纯切割更多,表面处理强度、胶系、复合压力、速度、熟化时间、胶层厚度,任何一个变化都会影响最终粘接效用,打样和大货必须用同一套参数,否则就会出现“样品贴得牢、大货贴不住”。切割后做边缘清理和外观检查。
五、小批量、多品种、急交期场景下的水切割价值
靠压缩必要工序来赶交期,最后往往在品质上还回去。对研发团队来说,这意味着一天可以验证一个版本,而不是一周等一个版本。泡棉异形件项目在研发阶段经常要反复改图纸:今天加一个避让缺口,明天改一个圆角,后天厚度从1.0mm调到0.8mm。水切割免开模的特性正好应对这个痛点:买家给予CAD图纸或3D模型,工程师转换成切割路径,不需制作模具;设计变更只需修改程序参数,当天就能重新出样。如果每一版都开模,刀模费和时间费用很快超过材质本身;急单插进来时,能不能保质保量交付,取决于参数是否已经固化、换型是否够快、排产是否有分级机制;若不开模,很多制造厂要么不接小单,要么交期排到两周后。小批量多品种项目还有一个隐性痛点:同一批订单里有不同密度、不同颜色、不同背胶要求的泡棉件,加工和包装环节一旦混料,客户装配时就会出现“这个件装不上那个位置”的课题。这要靠物料标识、工艺卡和分袋分盒包装来管理,不是简单“多切几刀”能处理的。
六、FAQ与选型建议
背胶泡棉还能水切割吗?可,水切割冷加工不会烧焦胶层,但需针对背胶件调整水压和速度,缩减溢胶和脱胶。小批量能打样吗?常规精度可达±0.1mm,超薄、高密度、简单轮廓的件得以进一步优化;小批量、异形件、免开模的综合成本通常更低;泡棉水切割后一定要烘干吗?大批量简单件模切有可能更划算,须按项目评估,不能一刀切。能够,免开模水切割方案就是为研发阶段快速迭代准备的,打样参数固化后可直接用于大货。厚件、低密度、复杂异形件须具体评估,负责任的加工方会在打样阶段给出可验证的公差方案,而不是先答应再想办法。泡棉水切割精度能到多少?关键是来料检测加参数匹配,先测密度、硬度和厚度,再调用对应参数,不能一套参数切到底。残留水分可能导致变形、霉变或绝缘下降。各异批次泡棉切割效果不一致怎么办?水切割会不会比模切贵?建议做清洁风干,尤其是电子、医疗、电池和对水分敏感的场景;客户经常问的几个问题,这里集中回答。
第二步确认精度和切面要求,是否需要±0.1mm、是否要求切面平整无毛刺;选型建议可归纳成五步:第一步明确材料类型和密度、硬度、厚度,不同材料参数逻辑不同;第三步确认批量和形状复杂度,小批量多品种、异形复杂件优先水切割,大批量简单件可对比模切成本;第五步考察加工方的材料理解能力、参数管理水平、后处理能力和品控体系,只做代加工、不做来料检测、没有参数数据库的供应商,很难保证批次一致性。第四步确认是否热敏感、阻燃或背胶,热敏感和阻燃泡棉优先冷切割,背胶件要关注胶层完整性;
结语
泡棉水切割的首要不是“有水刀设备”,而是材料理解、参数匹配、固定方式、路径补偿、后处理和品控体系的综合能力。把这些细节问清楚,比对比一张报价单更有价值。对客户来说,挑选泡棉水切割供应商时,不要只看报价和样品,要看对方是否做来料检测、是否有参数数据库、打样参数是否用于大货、切割后是否清洁风干、核心尺寸是否全检或高比例抽检。毛刺、斜边、尺寸偏差、切割后吸水、批次不一致,这些难题大多不是设备本身造成的,而是工艺管理上的缺口。泡棉水切割能做到“切得稳、切得准、批次一致”,靠的不是某一台设备,而是一整套可重复、可追溯的工艺管理。
版权声明:本文由本站原创整理发布,未经书面授权,禁止任何形式的转载与镜像使用;如需转载请注明出处并保留本文链接。
本文关键词:切割,泡棉,水切割,参数,泡棉水切,棉水切割。了解更多切割相关知识、价格与定制方案,请持续关注本站。
文章来源:本站